


Skived PTFE Virgin vs Etched PTFE Film: Năng lượng bề mặt, làm ướt và liên kết
Các kỹ sư và nhóm mua sắm thường xuyên yêu cầu chúng tôi so sánh màng PTFE nguyên chất bị bỏ qua và màng PTFE khắc. Cả hai sản phẩm đều được sản xuất từ polytetrafluoroethylene, tuy nhiên về cơ bản chúng khác nhau về năng lượng bề mặt, đặc tính làm ướt và hiệu suất liên kết dính. Ba đặc tính liên quan đến bề mặt này xác định liệu màng sẽ liên kết với chất kết dính, chấp nhận in ấn hay đóng vai trò là bề mặt giải phóng đáng tin cậy.
Là nhà sản xuất nhựa dẻo giàu kinh nghiệm, chúng tôi tự sản xuất cả hai định dạng phim và giúp khách hàng trong các ngành lựa chọn vật liệu phù hợp cho miếng đệm, mạch linh hoạt, lớp lót nhả và cụm liên kết. bạn có thể duyệt qua toàn bộ phạm vi sản phẩm trên trang web của chúng tôi để khám phá màng PTFE và các vật liệu fluoroplastic liên quan. Bài viết này cung cấp sự so sánh kỹ thuật song song dựa trên các tiêu chí kỹ thuật thực tế.
Phim nhựa nguyên chất Skived PTFE và phim PTFE khắc là gì?
Phim trinh nữ PTFE bị bỏ qua
Màng nguyên chất PTFE bị trượt được sản xuất bằng cách bóc các lớp mỏng, liên tục từ phôi PTFE được nén và thiêu kết bằng cách sử dụng một lưỡi dao chính xác. Thuật ngữ "trinh nguyên" có nghĩa là vật liệu không chứa chất độn, chất màu hoặc chất hỗ trợ xử lý, do đó nó bảo toàn được hiệu suất nội tại đầy đủ của PTFE: độ trơ hóa học tối đa, khả năng chịu nhiệt độ rộng, độ bền điện môi cao và hệ số ma sát cực thấp. Năng lượng bề mặt của nó vào khoảng 18 đến 20 mN/m, một trong những giá trị thấp nhất trong số các polyme rắn. Đó là lý do tại sao nước kết thành những giọt gần như hoàn hảo và tại sao các chất kết dính thông thường sẽ không làm ướt bề mặt.
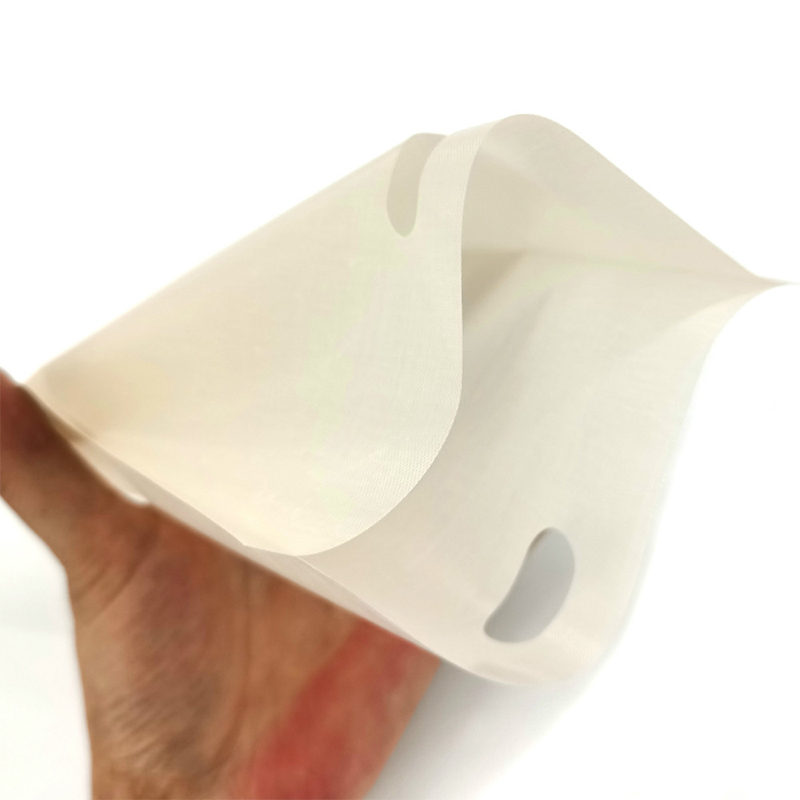 Phim trinh nữ PTFE bị bỏ qua for High-Purity Insulation Applications Màng nguyên chất PTFE bị trượt này mang lại bề mặt mịn, không có chất độn với khả năng kháng hóa chất hoàn toàn và ổn định nhiệt. Nó phù hợp với vật liệu cách nhiệt điện tử, vòng đệm, thiết bị y tế và lớp lót nhả, đồng thời dung sai độ dày chính xác của nó khiến nó trở thành sự lựa chọn vật liệu linh hoạt. Xem sản phẩm →
Phim PTFE khắc
Màng PTFE khắc bắt đầu dưới dạng màng PTFE được cắt hoặc đúc và sau đó được xử lý bề mặt bằng hóa chất. Chất ăn mòn gốc natri loại bỏ các nguyên tử flo khỏi lớp phân tử ngoài cùng và đưa vào các nhóm chức chứa oxy. Việc xử lý cũng tạo ra một kết cấu thô ráp cực nhỏ. Những thay đổi này cùng nhau nâng năng lượng bề mặt lên 40 đến 52 mN/m, cải thiện đáng kể khả năng thấm ướt và tạo ra các vị trí neo cho chất kết dính. Bề mặt được xử lý thường có màu nâu sẫm hoặc màu đồng, trong khi màng khối vẫn giữ được khả năng kháng hóa chất và ổn định nhiệt.
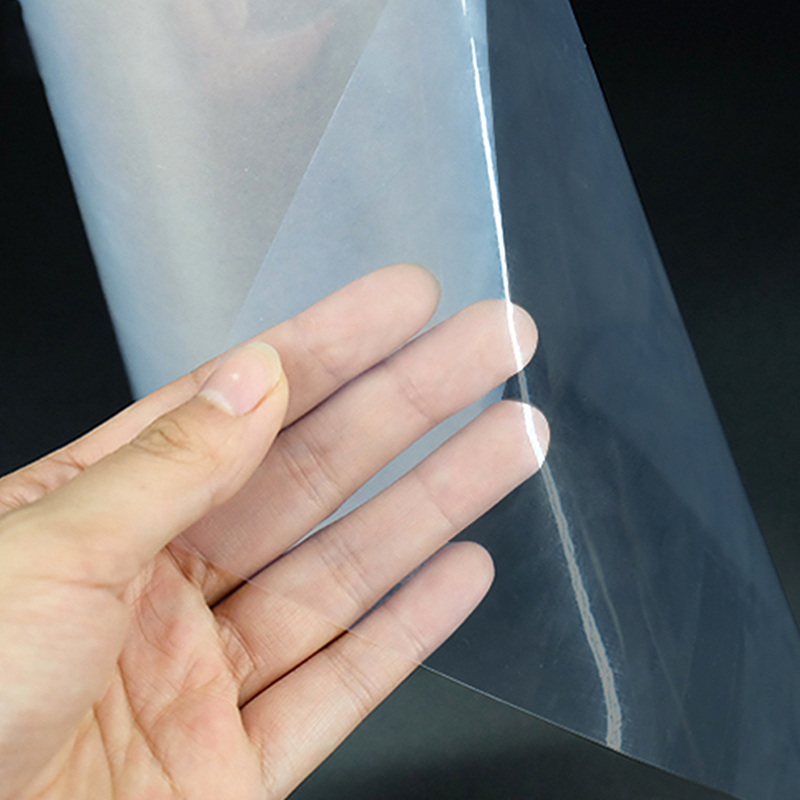 Phim PTFE khắc with Sodium Naphthalene Surface Treatment Màng PTFE được khắc hóa học này thu được năng lượng bề mặt cao để liên kết dính chắc chắn trong khi vẫn giữ được độ ma sát và khả năng chịu nhiệt thấp của PTFE. Nó cho phép cán kim loại, cao su và các chất nền khác một cách đáng tin cậy cho các mục đích sử dụng công nghiệp đòi hỏi khắt khe. Xem sản phẩm →
Năng lượng bề mặt: Thuộc tính kiểm soát liên kết
Năng lượng bề mặt là đại lượng nhiệt động chi phối cách chất lỏng lan truyền qua chất rắn. Khi chất lỏng có sức căng bề mặt thấp hơn năng lượng bề mặt của chất rắn, nó sẽ làm ướt bề mặt và hình thành sự tiếp xúc liên tục. Khi năng lượng bề mặt của chất rắn thấp hơn, chất lỏng sẽ nổi lên và không thể thiết lập được sự tiếp xúc chặt chẽ cần thiết để bám dính. PTFE nằm ở mức cực thấp trong thang đo này, đó là lý do tại sao màng chưa được xử lý có khả năng chống thấm ướt và liên kết rất hiệu quả.
Bảng dưới đây so sánh các đặc điểm bề mặt điển hình của cả hai định dạng phim.
| Thuộc tính bề mặt | Phim trinh nữ PTFE bị bỏ qua | Phim PTFE khắc |
|---|---|---|
| Năng lượng bề mặt (mN/m) | 18-20 | 40-52 |
| Góc tiếp xúc nước | 108-115 độ | 50-75 độ |
| Độ ẩm | Rất thấp | Tốt |
| Khả năng kết dính | Nghèo không được điều trị | Tuyệt vời |
Giải thích hóa học rất đơn giản. PTFE bao gồm các liên kết carbon-flo cực kỳ ổn định và không phân cực. Cấu trúc này mang lại cho vật liệu đặc tính chống dính. Khắc axit thay thế một số nguyên tử flo bằng các nhóm chức năng phân cực như nhóm carbonyl và carboxyl, làm tăng năng lượng bề mặt và tạo cho chất kết dính một bề mặt tiếp nhận hóa học.
Hành vi làm ướt trong thực tế
Làm ướt là bước đầu tiên trong bất kỳ quá trình liên kết, in hoặc phủ nào. Nếu chất lỏng không làm ướt bề mặt thì không có cường độ bám dính nào sẽ tạo ra mối nối bền. Đo góc tiếp xúc là cách tiêu chuẩn để định lượng hành vi làm ướt.
Làm ướt trên màng trinh nữ PTFE bị trượt
Trên màng nguyên chất PTFE bị trượt, góc tiếp xúc với nước thường đo từ 108 đến 115 độ. Chất lỏng có sức căng bề mặt cao, bao gồm hầu hết các chất kết dính và mực, tạo thành các giọt nằm trên bề mặt màng với diện tích tiếp xúc tối thiểu. Hành vi này lý tưởng cho các ứng dụng nhả như đai hàn nhiệt, lớp lót khuôn và vỏ chống dính, nhưng nó là trở ngại nghiêm trọng đối với bất kỳ quy trình nào yêu cầu liên kết bằng chất kết dính.
Làm ướt trên màng PTFE khắc
Khắc làm giảm góc tiếp xúc xuống khoảng 50 đến 75 độ. Chất kết dính Epoxy, acrylic và cyanoacrylate bây giờ trải đều trên bề mặt và chảy vào lớp nhám vi mô được tạo ra bởi chất ăn mòn. Sau khi được xử lý, chất kết dính sẽ liên kết cơ học với các đặc tính vi mô này đồng thời hình thành các liên kết hóa học với các nhóm cực. Đây là lý do tại sao màng PTFE khắc là lựa chọn tiêu chuẩn cho các ứng dụng liên kết. của chúng tôi phân tích chi tiết về liên kết màng PTFE khắc giải thích cơ chế bề mặt ở cấp độ vi mô.
Bài học rút ra: năng lượng bề mặt kiểm soát liệu chất lỏng có làm ướt màng hay không; độ nhám vi mô khắc và hóa học phân cực kiểm soát xem việc làm ướt đó có trở thành một liên kết bền và bền hay không.
So sánh liên kết dính
Liên kết với màng trinh nữ PTFE bị bỏ qua
Liên kết dính trực tiếp với màng nguyên chất PTFE chưa qua xử lý hiếm khi thành công. Năng lượng bề mặt từ 18 đến 20 mN/m đơn giản là quá thấp để chất kết dính có thể thiết lập sự tiếp xúc phân tử cần thiết cho sự bám dính. Ngay cả chất kết dính kết cấu hiệu suất cao cũng sẽ dễ dàng bong tróc. Các kỹ sư thường sử dụng một trong các giải pháp sau: buộc chặt cơ học bằng đinh tán hoặc kẹp, hàn nhiệt, xử lý trước bằng plasma hoặc corona hoặc khắc natri tại chỗ. Mỗi tùy chọn đều làm tăng thêm độ phức tạp và chi phí của quy trình, đồng thời tính nhất quán của kết quả phụ thuộc rất nhiều vào kỹ năng của người vận hành và chất lượng thiết bị.
Liên kết với màng PTFE khắc
Màng PTFE khắc giúp loại bỏ tắc nghẽn chuẩn bị bề mặt. Chất kết dính epoxy thường mang lại độ bền liên kết cao nhất và các thử nghiệm cắt lớp phủ hoặc bong tróc cho thấy giá trị cao hơn nhiều lần so với PTFE chưa được xử lý. Lớp khắc có độ bền cơ học đủ để xử lý thông thường trong quá trình lắp ráp, nhưng nó cần được bảo vệ khỏi tia UV, ô nhiễm dung môi và mài mòn quá mức cho đến khi liên kết được hình thành. Khi được bảo quản và xử lý đúng cách, màng PTFE được khắc sẽ mang lại bề mặt ổn định, có thể liên kết, phù hợp dễ dàng trong sản xuất.
Các ứng dụng liên kết dính phổ biến cho màng PTFE được khắc bao gồm các mạch linh hoạt, công tắc màng, miếng đệm được liên kết với mặt bích kim loại và lớp lót PTFE cho thiết bị xử lý hóa chất.
Hướng dẫn đăng ký: Bạn nên chọn phim nào?
Chọn phim trinh nữ PTFE bị bỏ qua khi
- Màng phải có khả năng chống dính đối với lớp lót nhả, lớp lót khuôn hoặc đai hàn nhiệt
- Độ tinh khiết hóa học và khả năng chiết xuất bằng 0 là các thông số kỹ thuật quan trọng
- Cần có cách điện với đặc tính điện môi phù hợp
- Bộ phận sẽ được kẹp, hàn hoặc gắn chặt về mặt cơ học thay vì liên kết bằng keo.
- Bạn cần phạm vi độ dày rộng với độ ổn định kích thước tốt cho miếng đệm, màng ngăn hoặc băng keo
Chọn phim PTFE khắc khi
- Phim phải được liên kết với nền kim loại, nhựa hoặc composite
- Lắp ráp của bạn đòi hỏi độ bền kết dính cấu trúc
- Ứng dụng này bao gồm các mạch in linh hoạt, công tắc màng hoặc cán màng cảm biến
- Bạn muốn loại bỏ bước khắc natri hoặc xử lý huyết tương tại nhà
- Việc in ấn, đánh dấu hoặc phủ sẽ được áp dụng trực tiếp lên bề mặt màng
Cả hai loại phim đều có nhiều độ dày và chiều rộng. Nếu bạn không chắc chắn định dạng nào phù hợp với quy trình của mình, hãy bắt đầu với các yêu cầu về thuộc tính bề mặt của ứng dụng của bạn. Nhu cầu chống dính và cách điện hướng tới màng trinh nữ PTFE bị trượt; nhu cầu liên kết và cán màng hướng tới màng PTFE được khắc.
Câu hỏi thường gặp
Câu hỏi 1: Màng trinh PTFE đã được loại bỏ có thể được liên kết bằng chất kết dính không?
Chỉ sau khi kích hoạt bề mặt. Màng trượt chưa được xử lý có năng lượng bề mặt từ 18 đến 20 mN/m, quá thấp để hầu hết các chất kết dính bị ướt. Trước tiên phải áp dụng phương pháp khắc natri, xử lý bằng plasma hoặc xử lý bằng hào quang cho vùng liên kết.
Câu hỏi 2: Việc khắc có làm suy yếu tính chất cơ học của màng PTFE không?
Không. Phản ứng ăn mòn chỉ ảnh hưởng đến vài micron trên cùng của bề mặt. Màng khối vẫn giữ được độ bền kéo, độ giãn dài, khả năng kháng hóa chất và định mức nhiệt độ. Bản thân lớp khắc khá mỏng manh và cần được bảo vệ khỏi mài mòn và tiếp xúc với tia cực tím.
Câu 3: Phim PTFE khắc có thể được lưu trữ trong bao lâu trước khi liên kết?
Màng PTFE khắc phải được liên kết trong vòng ba đến sáu tháng kể từ khi sản xuất khi được bảo quản trong môi trường khô, tối, mát. Hoạt động bề mặt giảm dần theo thời gian do các chất gây ô nhiễm trong không khí và quá trình oxy hóa ảnh hưởng đến các nhóm cực. Luôn kiểm tra độ ẩm bằng cách kiểm tra góc tiếp xúc với nước trước khi dán một lô được lưu trữ.
Q4: Cả hai loại phim đều có thể chịu được nhiệt độ cao không?
Đúng. Cả màng nguyên chất PTFE bị trượt và màng PTFE khắc đều có thể hoạt động liên tục ở nhiệt độ trên 260 độ C (500 độ F) vì quá trình xử lý ăn mòn chỉ làm thay đổi bề mặt. Khả năng chịu nhiệt độ của polymer cơ bản không thay đổi. Hãy nhớ kiểm tra cả mức nhiệt độ của chất kết dính vì hầu hết các chất kết dính đều có giới hạn sử dụng thấp hơn PTFE.
Nhắn tin cho chúng tôi ngay bây giờ!
- Điện thoại: +86-18651171105
- Fax: +86-18651171105
- Email:
- Địa chỉ: Số 18, đường Đông Yongxin, huyện Gaogang, thành phố Thái Châu, tỉnh Giang Tô, Trung Quốc.
Bản quyền © Yaxing Plastic Industry Co., Ltd. Bảo lưu mọi quyền. Nhà sản xuất sản phẩm PTFE Series chính xác cao cấp tùy chỉnh 